Artykuł sponsorowany
Jak parametry toru rolkowego wpływają na synchronizację pracy stanowisk montażowych
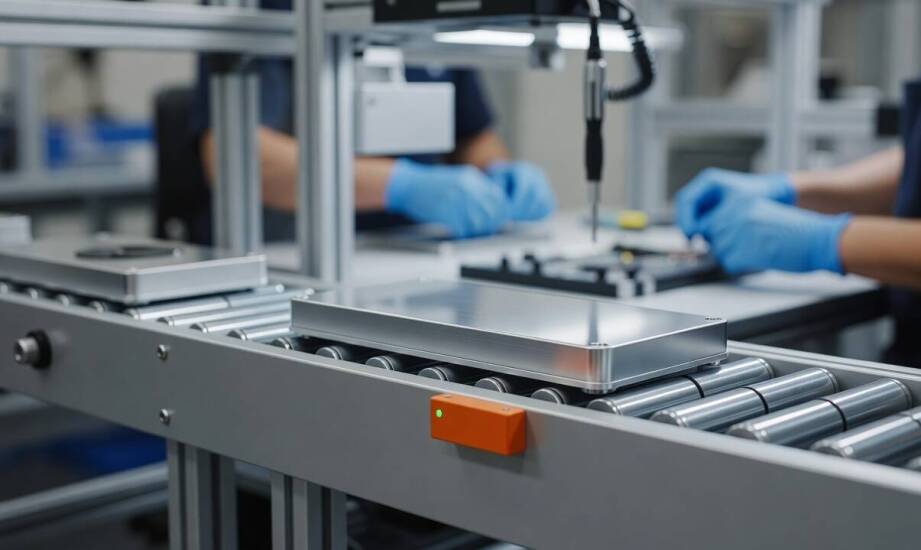
W nowoczesnej linii montażowej transport między stanowiskami działa poprawnie tylko wtedy, gdy każdy detal przepływu jest dokładnie policzony pod takt operacyjny. Opóźnienie jednego elementu lub jego zbyt wczesne dotarcie natychmiast zaburza cały rytm pracy maszyny. Powoduje to nieplanowane przestoje, zderzenia detali lub nadmierne gromadzenie się części na kolejnych etapach procesu produkcyjnego. Problem ten dotyka w szczególności zakładów z branży motoryzacyjnej i meblarskiej, gdzie gabaryty produktów wymagają idealnej koordynacji ruchu z pracą robotów i ludzi.
Jak parametry toru warunkują płynny transport?
Rozstaw rolek musi zapewniać stały kontakt ładunku z co najmniej trzema punktami podparcia w każdej fazie ruchu. Orientacyjny wzór inżynierski podaje optymalną odległość między osiami jako długość przesyłanego elementu podzieloną przez liczbę wałków pod spodem. Dla typowego kartonu o długości 600 milimetrów rozstaw wynosi więc maksymalnie 200 milimetrów. Konstruktorzy często stosują jednak mniejsze odstępy, aby zwiększyć stabilność ładunku na dłuższej trasie. Szerokość samego toru transportowego określa się zazwyczaj jako wymiar poprzeczny produktu powiększony o minimum 50 milimetrów. Dzięki takiemu buforowi detal swobodnie mieści się między burtami prowadzącymi i nie ociera o metalową konstrukcję nośną podczas przemieszczania.
Właściwie zaprojektowane przenośniki rolkowe wymagają również starannego doboru jednostki napędowej. Modele wykorzystujące zamknięty łańcuch lub pasek poliuretanowy utrzymują ściśle określoną prędkość przepływu niezależnie od wagi ładunku. Wersje grawitacyjne wymuszają natomiast precyzyjne nachylenie ramy nośnej. Wartość ta waha się od 2% dla twardych, gładkich powierzchni metalowych do nawet 8% w przypadku miękkich opakowań kartonowych. Niezależnie od wybranej technologii napędu, kluczową kwestią pozostaje idealna równoległość elementów obrotowych względem kierunku ruchu. Nawet minimalnie niewłaściwy montaż powoduje powolne ściąganie pojemników na bok, znacznie zwiększa opory toczenia i prowadzi do zaklinowania detali na łukach.
Ciężar całkowity, umiejscowienie środka masy oraz charakterystyka spodu produktu diametralnie zmieniają zachowanie układu. Gdy środek ciężkości ładunku przesuwa się poza oś symetrii, na przykład w nierównomiernie załadowanych skrzyniach, skrajna część wałków znosi o wiele większy nacisk. Sytuacja ta skutkuje szybszym zużyciem łożysk i utratą równowagi detalu podczas transferu. Wymaga to wtedy lokalnego zagęszczenia siatki podparcia, aby zapobiec niebezpiecznemu przechyleniu bryły tuż przed wejściem na stanowisko montażowe.
Jak napęd i grawitacja wpływają na automatykę?
Odcinek grawitacyjny pozwala na swobodny spływ elementów pod wpływem własnego ciężaru i stanowi najprostszy, niewymagający zasilania bufor międzyoperacyjny. Rozwiązanie to nie daje jednak systemowi nadrzędnemu żadnej kontroli nad precyzyjnym momentem zatrzymania ani ostateczną prędkością zbliżającego się detalu. Z kolei odcinek napędzany umożliwia milimetrową synchronizację z robotem przemysłowym lub operatorem. Moduły tego typu standardowo integruje się z czujnikami fotooptycznymi oraz zaawansowanym sterowaniem PLC. Czujniki wykrywają fizyczną obecność krawędzi produktu, a sterownik uruchamia zaprogramowaną logikę miękkich zatrzymań albo akumulacji strefowej. W ten sposób system potrafi wstrzymać transport na wyraźne żądanie maszyny nadrzędnej, płynnie zwolnić bufor lub wznowić ruch idealnie w takcie trwającego montażu.
Inżynierowie projektują układ pod zmienny rytm produkcji przede wszystkim wtedy, gdy cały proces charakteryzują wahania czasu cyklu lub nieregularne dostawy komponentów. W takich warunkach priorytetem staje się skuteczne wygładzenie chwilowych spiętrzeń przez bufory akumulacyjne, a nie dążenie do maksymalnych prędkości liniowych. Utrzymanie stałego, szybkiego taktu wymaga za to wdrożenia sekcji zmotoryzowanych z minimalną liczbą punktów zatrzymań, żeby wykluczyć narastające opóźnienia mechaniczne całego układu napędowego.
Tworzenie spójnego mechanizmu wymaga połączenia wiedzy z zakresu mechaniki i automatyki przemysłowej. Praktyka inżynierska firmy Global Automation, realizującej zaawansowane stacje wielostanowiskowe, pokazuje wyraźnie, że parametry układów muszą być dobierane indywidualnie. Fizyczny ruch detali powinien bezbłędnie odpowiadać sygnałom cyfrowym ze sterowników nadrzędnych, co wymusza dopasowanie bezwładności rolek do specyfiki konkretnego sektora przemysłowego.
O skutecznej synchronizacji stacji montażowej decyduje nie tyle sama obecność nowoczesnych transporterów, ile pełna zgodność parametrów toru z zachowaniem fizycznym ładunku. Odpowiedni rozstaw punktów podparcia, precyzyjnie dobrana szerokość trasy, właściwy typ napędu i spójna logika sterowania tworzą jeden, zintegrowany organizm. Dopiero gruntowne przeanalizowanie rozkładu masy detali oraz wymogów buforowania sprawia, że skomplikowany system produkcyjny osiąga założoną wydajność i skutecznie eliminuje wąskie gardła na linii.
Kategorie artykułów
Polecane artykuły
Jak odnowić szafę z płyty MDF?
Renowacja szafy z płyty MDF to doskonały sposób na odświeżenie wnętrza bez konieczności wydawania dużych sum na nowe meble. Proces ten może być satysfakcjonujący i pozwoli na nadanie starej szafie nowego życia. Poniżej znajduje się szczegółowy poradnik, jak odnowić szafę z płyty MDF krok po kroku.Pr
Zastosowanie sprzętu spawalniczego w połączeniu z technicznymi gazami
Sprzęt spawalniczy oraz gazy techniczne odgrywają kluczową rolę w procesach spawania, wpływając na jakość i efektywność pracy. W przemyśle istnieje wiele zastosowań tych elementów, co świadczy o ich znaczeniu. Warto zwrócić uwagę na dowóz butli gazowych, który ułatwia dostęp do niezbędnych materiałó